
· engineering· 约 23 分钟精读
现场资产标签的端侧标识工程:二维码纠错等级、打印分辨率与污损容错取舍
台账记得再全,也要靠一张能扫的标签把实物与记录对上。本文以密旋科技 TagWorks 与 SlingGuard 的现场标签为样本,拆开标识链路的四段——载体编码、Reed-Solomon 纠错、打印分辨率与静区、读码与标识规范化,给出纠错等级取 M 档的取舍依据、模块尺寸与采样下限的量化关系、热敏与热转印在油污与低温下的工程比较,以及标签重印与换发必须留下的痕迹边界。
一、一张扫不出来的标签,会让台账退回纸面
地下配电室、粉尘车间、港口货场。检测工程师把一台手持电动工具测完,接地连续性、绝缘电阻与泄漏电流都在阈值内,设备侧的端侧台账多了一条记录。三个月后复检,他需要在新一轮巡检里找到这台工具的历史条目——这时候,能被依赖的只有贴在机身外壳上的那张标签。
法规对这一点从来不缺要求。澳大利亚与新西兰的在用电气设备检测标准要求经检测的设备带有耐久、可辨识的标识,载明检测结论与下一次检测的时间,并且允许检测记录以电子形式保存[1]。起重侧的要求同样落在实物上:英国起重作业法规要求每一台起重设备可被识别,使其与彻底检查记录一一对应[2];美国的吊索具规则与 ASME B30.9 则要求吊索标明额定载荷等识别信息[3][4]。也就是说,无论台账是纸面的还是端侧离线的,标识都是那条链条的物理起点。
这一步失效的代价被普遍低估。台账条目再完整、审计链再严整,只要现场工程师无法把眼前的实物对应到某一条记录,核验就退化为翻页查找与凭记忆辨认。而当同一个库房里存在几十台同型号的角磨机、上百副外观相近的钢丝绳吊索时,凭外观区分是不可能的。
本文拆的就是这一段:一张标签从编码到可被扫出,中间要经过哪些工程环节,每一环的余量在哪里耗尽。四段链路分别是载体编码、纠错、打印与静区、读码与标识规范化。
二、载体选型:四种现场标识方式的取舍
现场标识不是只有一种做法。二维码、数据矩阵码、一维条码与直接标刻各自适用的位置不同,选择取决于被标识物的表面、可用面积与流转方式。
| 载体 | 标准 | 典型容量 | 污损容错 | 工序与成本 | 适用位置 |
|---|---|---|---|---|---|
| QR 码 | ISO/IEC 18004[5] | 可达数千字节 | 内置 Reed-Solomon 纠错,分四档 | 普通标签打印机即可,成本最低 | 便携电气设备的机身贴标 |
| DataMatrix | ISO/IEC 16022[6] | 可达三千余字节 | 内置纠错,低对比度下更稳 | 可激光直接标刻,无需耗材 | 金属件、线缆小面积标识 |
| Code 128 | ISO/IEC 15417[7] | 数十个字符 | 无内置纠错,仅校验位 | 打印与识读都最省算力 | 只需要承载一个资产编号 |
| EAN-13 等零售码 | ISO/IEC 15420 | 十三位数字 | 仅模十校验位 | 与既有商品码兼容 | 沿用厂商原有条码的存量设备 |
这张表的读法不是”哪个更强”,而是”哪个够用”。QR 码被端侧标签采用,原因是它同时满足三件事:能在很小的面积里装下带中文名称的载荷,把纠错能力内置在编码里而不依赖打印质量,并且手机摄像头原生支持识读。Code 128 的容量对于”只记一个编号”完全够用,但它没有纠错码字,一处污损就可能整条读不出,因此在这类工具里只作为兼容格式保留。
DataMatrix 的价值在另一侧:当被标识物是金属吊环、钢丝绳压套这类没有平整贴标面的物体时,激光直接标刻比贴标签更耐用,此时码的面积可以更小、密度更高。
三、纠错数学:为什么是 M 档而不是最高档
二维码的纠错来自里德-所罗门码(Reed-Solomon)。它的工作方式是把整个符号切成码字,每个码字是有限域 GF(2^8) 上的一个元素,然后在数据码字之后追加一批纠错码字。
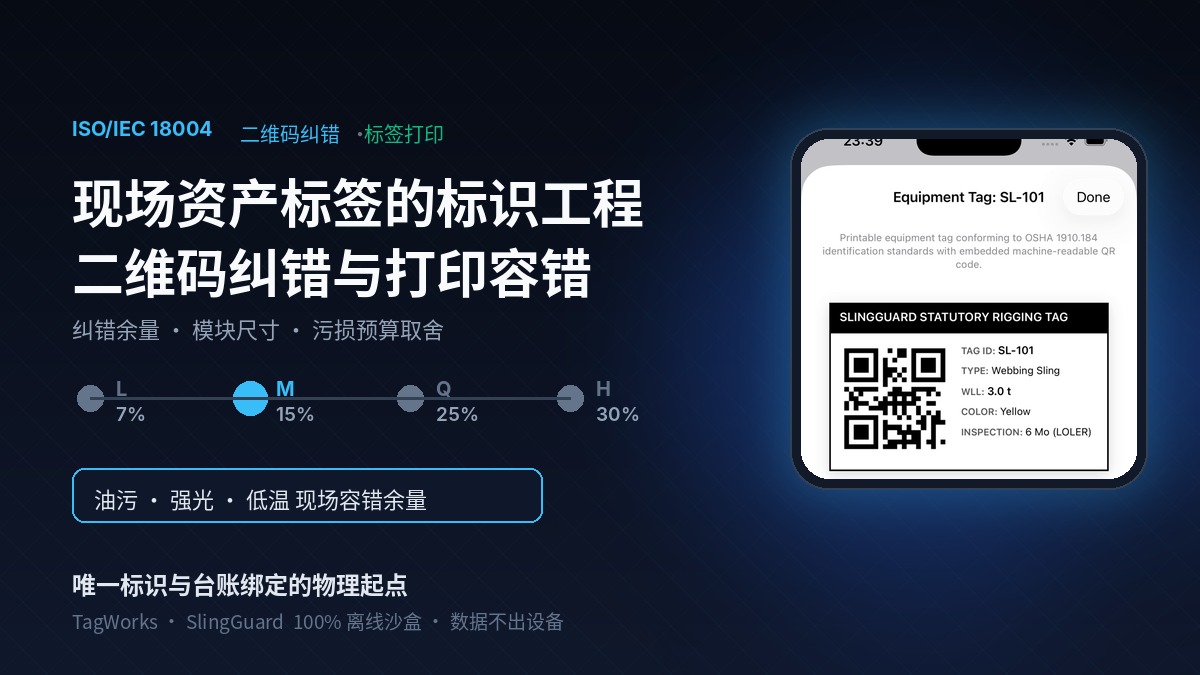
标准给出四个纠错等级,对应不同的冗余比例[5]:
| 纠错等级 | 可恢复的码字比例 | 同一载荷所需版本 | 现场含义 |
|---|---|---|---|
| L | 约 7% | 最小 | 洁净室内标签,面积最省 |
| M | 约 15% | 中等 | 一般工业现场的平衡点 |
| Q | 约 25% | 较大 | 油污、磨损持续的户外 |
| H | 约 30% | 最大 | 局部长期激光刻伤或极端污染 |
一个常见的误解是”等级越高越安全”。这里存在一个必须算清的代价关系:总码字数随版本增长,而纠错等级越高,可用的数据码字数越少;同一个载荷在等级提高后需要更大的版本,也就是更多的模块。如果标签的物理面积不变,模块就会被压小,每个模块可用的打印点数与摄像头采样点数同步下降。
上式中 W 是码的物理边长,m 是该版本一行的模块数,d 就是每模块的物理尺寸。等级升高让 m 变大,d 随之变小。纠错余量买到的抗污损能力,要用模块尺寸的缩小来支付。
TagWorks 与 SlingGuard 在标签生成时都选择 M 档纠错,理由正是这个平衡:载荷里包含资产编号、设备名称、检测日期与结论,属于中等长度的键值文本;M 档的约 15% 余量足以吸收现场常见的边缘刮蹭与斑点污损,同时把版本压在较小的区间,让模块尺寸保持在打印与读码都从容的水平。
四、模块尺寸与采样下限
标签能被扫出,本质上是一个采样问题:读码器需要在一个模块的物理尺寸上采到足够多的像素,才能判定它是黑还是白。工程上通常要求每个模块至少覆盖若干个采样点,低于这个下限时,对焦误差、运动模糊与反光就会把黑白判决拉到错误一侧。
举一个可以手算的例子。假设标签上二维码的物理边长取 24 毫米,编码结果落在版本 3 附近,一行 29 个模块,则每模块约 0.83 毫米。打印侧的分辨率换算如下:
| 打印分辨率 | 每毫米点数 | 24 毫米码的每模块点数 | 12 毫米码的每模块点数 |
|---|---|---|---|
| 203 dpi | 约 8.0 | 约 6.6 | 约 3.3 |
| 300 dpi | 约 11.8 | 约 9.8 | 约 4.9 |
读法很直接:24 毫米的码在 203 dpi 打印机上仍然有 6 个以上的点落在每个模块里,是稳妥的;把同一个载荷塞进 12 毫米的标签,203 dpi 下每模块只剩三个多点,已经到了下限附近,此时应改用 300 dpi,或者减少载荷字段、降低版本。这就是”标签能不能缩小”的正确问法——先算每模块点数,再定尺寸,而不是先定尺寸再抱怨扫不出。
相机一侧同样受这个约束。取景画面中二维码每模块占到的像素数,与取景分辨率、镜头视场和拍摄距离共同决定。若一个 29 模块的码在画面中只占很窄的一段像素,每模块落到个位数像素,读码就变成看运气。这也是扫描界面要给出固定取景引导框的原因:把码放进框内,等价于把拍摄距离与画面占比约束在一个已知区间里,而不是让用户随意拉远。
另一个容易被忽略的细节是静区。二维码四周需要保留约四个模块宽度的空白,用于让读码器定位符号边界[5]。标签排版时必须显式留出这段空白,边框、圆角、装饰线、说明文字都不能侵入;把文字紧贴码排布,或者用粗边框把码围起来,都会让定位失败。
五、打印工程:热敏与热转印的分水岭
标签的物理寿命往往决定了整条链路的寿命。两种主流打印方式的差别不在分辨率,而在墨层如何附着在基材上。
| 维度 | 热敏打印 | 热转印打印 |
|---|---|---|
| 耗材 | 热敏纸,无碳带 | 标签基材加碳带,通常为树脂型 |
| 成像机理 | 受热显色,涂层参与化学反应 | 碳带受热转移,墨层物理附着 |
| 耐热性 | 较差,持续高温下加速褪色 | 较好 |
| 耐溶剂与油污 | 差,擦拭即可伤及图案 | 较好,取决于碳带与基材组合 |
| 耐紫外 | 差,长期暴晒明显变浅 | 较好 |
| 单位成本 | 低 | 高 |
| 适用场景 | 短期、室内、有台账实时打印条件 | 长期户外、油污、需覆盖多个复检周期 |
判断的依据是标签需要”活”多久。按电气设备检测标准的环境分类,恶劣环境下的便携设备复检间隔可以缩短到几个月[1];起重附件在法定检查周期内也需要持续可识别[2][3]。也就是说,标签至少要完整覆盖一个复检周期,期间要经历擦拭、油污、日晒与温差。在这个尺度上,热敏标签的化学显色层是薄弱环节,热转印的树脂碳带更匹配。
打印之外还有一项可检查的质量指标。条码印刷质量有独立的标准体系:一维符号按 ISO/IEC 15416 评定,二维符号按 ISO/IEC 15415 评定[8][9]。这些标准把对比度、调制比、缺陷、静区等参数合成为一个可读性等级。端侧应用无法替代分级仪,但可以把影响判定的排版约束固化在生成端:保证静区、控制模块尺寸下限、避免文字压码、把结论色块与码分开 — 这些是代码可以守住的部分。
六、读码端工程:把降级路径做进界面
读码在移动端由系统框架承担。捕获输出以连续帧的方式给出机器可读码对象,应用侧拿到的是解码后的字符串,而不是像素。TagWorks 的扫描实现订阅二维码、Code 128 与 EAN-13 三类符号,并在订阅前先向系统查询当前设备实际支持的符号类型,只注册可用的那几类 — 这一步避免了在不支持的设备上静默失败。
现场工况决定了必须有降级路径:
- 弱光与背光。地下室与货舱常见。界面提供手电开关,直接调用摄像头补光,而不是要求用户换位置。
- 油污与局部污损。读码器会连续重试;界面需要明确告诉用户”再靠近、对准、擦拭表面”这类可执行的动作,而不是只转圈。
- 完全读不出。此时不能把用户卡死。SlingGuard 的扫描界面同时给出候选标识点选与手工输入加查找的组合,TagWorks 在相机不可用时回退到手工输入。这几条路径是无网工况下唯一可靠的兜底。
读到字符串之后,还有一步容易被跳过的工作:标识规范化。摄像头给出的是原始字符串,内容取决于贴的是什么码。TagWorks 的标签载荷带有固定前缀与字段名,形如资产编号、名称、设备等级、检测日期、下次检测日期与结论的键值序列;应用在解析时只认可这一前缀,并从中取出编号字段作为资产标识。这样一来,贴在设备上的厂商条码、库房里的商品码即使被扫到,也不会被当成资产编号写进台账 — 兼容格式与错误输入的区别,是靠这一步划出来的。
扫描命中后的处理也需要收口:拿到有效结果即停止会话,配一次触觉反馈,避免同一次扫码被重复计入。这些细节单独看都很小,合起来决定了”一次扫码”是不是一个原子的动作。
七、标识与台账的绑定、重印与换发
标签上的编号不是数据库主键。TagWorks 的内部记录以 UUID 标识,标签承载的是可扫描的资产编号;SlingGuard 的设备记录同样以 UUID 为主键,标签上写的是形如 SL-101 的现场标识。把两者分开是一项必要的设计:台账条目可以被改名、改位置、调整分类,标签却不需要跟着重印;反过来,同一台设备换标签也不应该产生新记录。
于是”换标签”这件事需要明确的规则。
同号重印。 标签磨损或脱落时,按同一编号重印并贴回原位,台账记录不变,只在换发记录里留下时间与原因。
改号换发。 如果编号本身因台账重建而变更,就必须处理旧标签。同时存在两张指向同一实物的标签,会让后续扫描结果在”旧号查无此物”与”新号又是同一台”之间摇摆,这是标识体系最常见的脏数据来源。正确的做法是旧标签从实物上移除或明确划废,并在台账留痕。
报废同步。 设备报废或吊索被判废后,标签应当随之移除或标记,避免出现标签仍在、台账条目已关闭的错配。这一条与设备退役的清除边界是同一类问题。
换发的留痕。 每次换发写明时间、原因、操作者与新标签所承载的编号,并可由照片证据支撑。“什么时候贴的这张标签”在事后审计中属于必要信息。
八、这条链路的边界
把四段链路都做扎实之后,仍然要如实说明它证明了什么、不证明什么。
标签证明的是对应关系,不是检测数据的真实性。 扫出一张标签,只能确认眼前这台设备对应到台账里的某一条记录;至于那条记录里的数值是否真实、是否由有资质的人签核,由签核主体与审计链承担,与标签无关。两者的职责不能互换。
纠错余量是硬阈值,不是渐进退化。 损坏比例在纠错能力之内,码可以被完整还原;一旦越界,结果就是读不出,而不是”读出个大概”。对于现场人员,这意味着”看起来还能看清”和”还能扫出来”是两件事。
读码成功不等于标识唯一。 两台不同设备被贴上同一个编号,成因通常在人工录入环节;端侧规则只能提示冲突并要求复核,无法替人消除。标识唯一性最终是管理问题。
端侧不能替代计量与分级设备。 应用可以约束排版、提示重印,但不能作为条码印刷质量的检定依据。
九、结语
一张标签的成本以分计,它承担的却是整条合规链的入口。凡是把标识当成”打印一个二维码”的地方,问题都会在半年后出现:码太小扫不出、静区被挤掉、热敏纸褪了色、旧标签还挂在设备上。这些问题没有一个是靠换更贵的打印机解决的,它们都是可以提前算清的工程约束:载荷长度决定版本,版本与标签面积共同决定模块尺寸,模块尺寸与打印分辨率共同决定每模块点数,纠错等级决定可用余量,而余量决定这张标签能撑过几个复检周期。
密旋科技的 TagWorks 与 SlingGuard 把这条链路完整放在设备本地:标签在端侧排版与生成,读码在端侧完成,识别结果与台账在端侧配对,全程不经云端。做这件事的价值不在于技术本身有多新,而在于它让现场核验在最坏的环境里仍然可用 — 没有网络、没有信号、没有第二位同事可以帮忙确认的时候,工程师手上的设备仍然能把他与这台实物之间那条记录对上。
参考文献
[1] Standards New Zealand. AS/NZS 3760:2022 In-service safety inspection and testing of electrical equipment and RCDs. https://www.standards.govt.nz/shop/asnzs-37602022
[2] UK Legislation. The Lifting Operations and Lifting Equipment Regulations 1998. https://www.legislation.gov.uk/uksi/1998/2307/contents/made
[3] U.S. Occupational Safety and Health Administration. 29 CFR 1910.184 — Slings. https://www.ecfr.gov/current/title-29/subtitle-B/chapter-XVII/part-1910/subpart-N/section-1910.184
[4] American Society of Mechanical Engineers. ASME B30.9 — Slings. https://www.asme.org/codes-standards/find-codes-standards/b30-9-slings
[5] ISO/IEC 18004:2024. Information technology — Automatic identification and data capture techniques — QR code bar code symbology specification. https://www.iso.org/standard/83389.html
[6] ISO/IEC 16022:2024. Information technology — Automatic identification and data capture techniques — Data Matrix bar code symbology specification. https://www.iso.org/standard/80926.html
[7] ISO/IEC 15417:2007. Information technology — Automatic identification and data capture techniques — Code 128 bar code symbology specification. https://www.iso.org/standard/43896.html
[8] ISO/IEC 15415:2024. Automatic identification and data capture techniques — Bar code symbol print quality test specification — Two-dimensional symbols. https://www.iso.org/standard/76876.html
[9] ISO/IEC 15416:2016. Automatic identification and data capture techniques — Bar code print quality test specification — Linear symbols. https://www.iso.org/standard/65577.html
[10] Apple Developer Documentation. AVCaptureMetadataOutput — Reading machine-readable codes from video. https://developer.apple.com/documentation/avfoundation/avcapturemetadataoutput